

Product Series
氩弧焊钨电极
产品介绍
钨电极用于TIG焊接,这是在钨基体中通过粉末冶金的方法掺入0.3%-5%左右的稀土元素如:铈、钍、镧、锆、钇等而制作的钨合金条,再经过压力加工而成,直径从0.25到6.4mm,标准长度从75到600,而最常使用的规格为直径1.0、1.6、2.4和3.2,电极端的形状对TIG而言是一项重要因素,当使用DCSP时,电极端需磨成尖状,且其尖端角度随着应用范围,电极直径,和焊接电流来改变,窄的接头需要一较小的尖端角,当焊接非常薄的材料时,需以低电流,似针状的最小电极来进行,以稳定电弧,而适当的接地电极可确保容易引弧,良好的电弧稳定度及适当的焊道宽度。当以AC电源来焊接时,不必磨电极端,因为使用适当的焊接电流时,电极端会形成一半球状,假如增加焊接电流,则电极端会变为灯泡状及可能熔化而污染熔金。
随着钨电极惰性气体保护焊的发展和扩大应用,人们对钨电极的研究也愈来愈深入。在等离子弧焊接、切割及非熔化极氩弧焊中,过去都是采用钍钨电极,但由于钍的放射性影响(其射线剂量达3.60×10居里/kg),会损害人体健康和污染环境,从而用氧化铈含量为2~4%的铈钨电极代替了钍钨电极。在直流正接氩弧焊时,铈钨电极易于引弧,电极烧损量少,允许焊接电流密度比钍钨大;而在交流氩弧焊时,铈钨电极的烧损量比钍钨电极大,铈钨电极选用的焊接电流允许范围要小于钍钨电极。
钍钨电极操作简便,即使在超负荷的电流下也能很好的运作,仍然有很多人使用这种材料,它被看作是高质量焊接的一部分。虽然如此,人们还是逐渐的将目光转到其他类型的钨电极,例如铈钨和镧钨。由于钨钍电极中的氧化钍产生微量的辐射,使得部分焊接人员不愿意靠近它们。
钨电极主要分类如下:
1、铈钨电极
|
牌号 |
颜色 |
产品 |
优点 |
用途 |
|
WC20 |
|
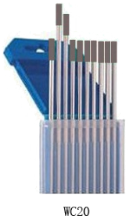 |
非辐射性 |
低电流的直流焊接 |
 灰色
2、镧钨电极
|
牌号 |
颜色 |
优点 |
用途 |
|
WL10 |
黑色 金黄色 天蓝色 |
机械切割性能更好 抗蠕变性能更好 |
交流电焊接任务 |
| WL15 | |||
| WL20 |
3、钍钨电极
|
牌号 |
颜色 |
产品 |
优点 |
用途 |
|
WT10 |
黄色
紫色
|
 |
电子功能更低 |
广泛应用于直流电焊接领域 |
WT20 |
||||
|
WT30 WT40 |
桔黄色 |


4、锆钨电极
|
牌号 |
颜色 |
产品 |
优点 |
用途 |
|
WZ3 |
棕色
|
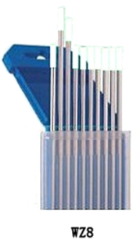 |
锆钨电极在交流电环境下,焊接性能良好。 尤其在高负载电流的情况下,锆钨电极表现出来的优越性能,是其他电极不可替代的。 |
交流电焊接任务 |
| WZ8 |
5、钇钨电极
| 牌号 |
颜色 |
产品 |
优点 |
用途 |
|
WY |
蓝色 |
 |
在焊接时,弧束细长,压缩程度大,在中、大电流时其熔深比较大。 |
主要应用于军事工业和航空航天工业 |
产品应用
氩弧焊又称氩气体保护焊。 就是在电弧焊的周围通上氩弧保护性气体,将空气隔离在焊区 之外,防止焊区的氧化。 氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成溶池,使被焊金属和焊材达到冶金结合的一种焊接技术,由于在高温熔融焊接中不断送上氩气,使焊材不能和空气中的氧气接触,从而防止了焊材的氧化,因此可以焊接铜、铝、合金钢等有色金属。
● 钍钨电极通常用于碳钢、不锈钢、镍合金和钛金属的直流焊接。
● 镧钨电极主要用于直流焊接,但用于交流焊接时也表现良好。
● 纯钨电极适合在交流条件下镁、铝及其合金的焊接。
● 钇钨电极目前主要用于军工和航空航天工业。
● 锆钨电极适用于镁铝及其合金的交流焊接。
产品规格
根据焊接电流选择电极直径规格
直径0.5-50mm,长度150mm/175mm/178mm,客户要求的长度
制作工艺

公司优势
ATTL是中国钨电极行业的主要企业,是GB/T 31908-2015《电弧焊和等离子焊接、切割用钨电极》国家标准的起草单位。
ATTL现在年产钍钨、铈钨、镧钨、钇钨、锆钨、纯钨和复合钨电极900吨,可为用户提供所有品种、所有牌号、所有规格的高品质钨电极。
ATTL从1993年开始一直致力于氩弧焊用钨电极的开发和生产,在生产、技术和管理方面积累了丰富的经验,其生产过程严格符合IS09001:2015国际质量体系的要求,从而确保了ATTL钨电极的优良品质。
联系方式
刘石明
+86-22-59213388
liushiming@attl.cn
填写表格,我们将与您联系
我们根据您的需求,为您提供材料和设计解决方案



地址:中国·北京市·海淀区永丰产业基地永澄北路10号安泰科技C区 / 中国·天津市·宝坻经济开发区宝中道10号
电话:+86 (0)10 5871-7301 / +86 (0)22 5921-3388
外贸:+86 18892203868 / anne@attl.cn

扫描关注 了解更多
安泰天龙钨钼科技有限公司
